

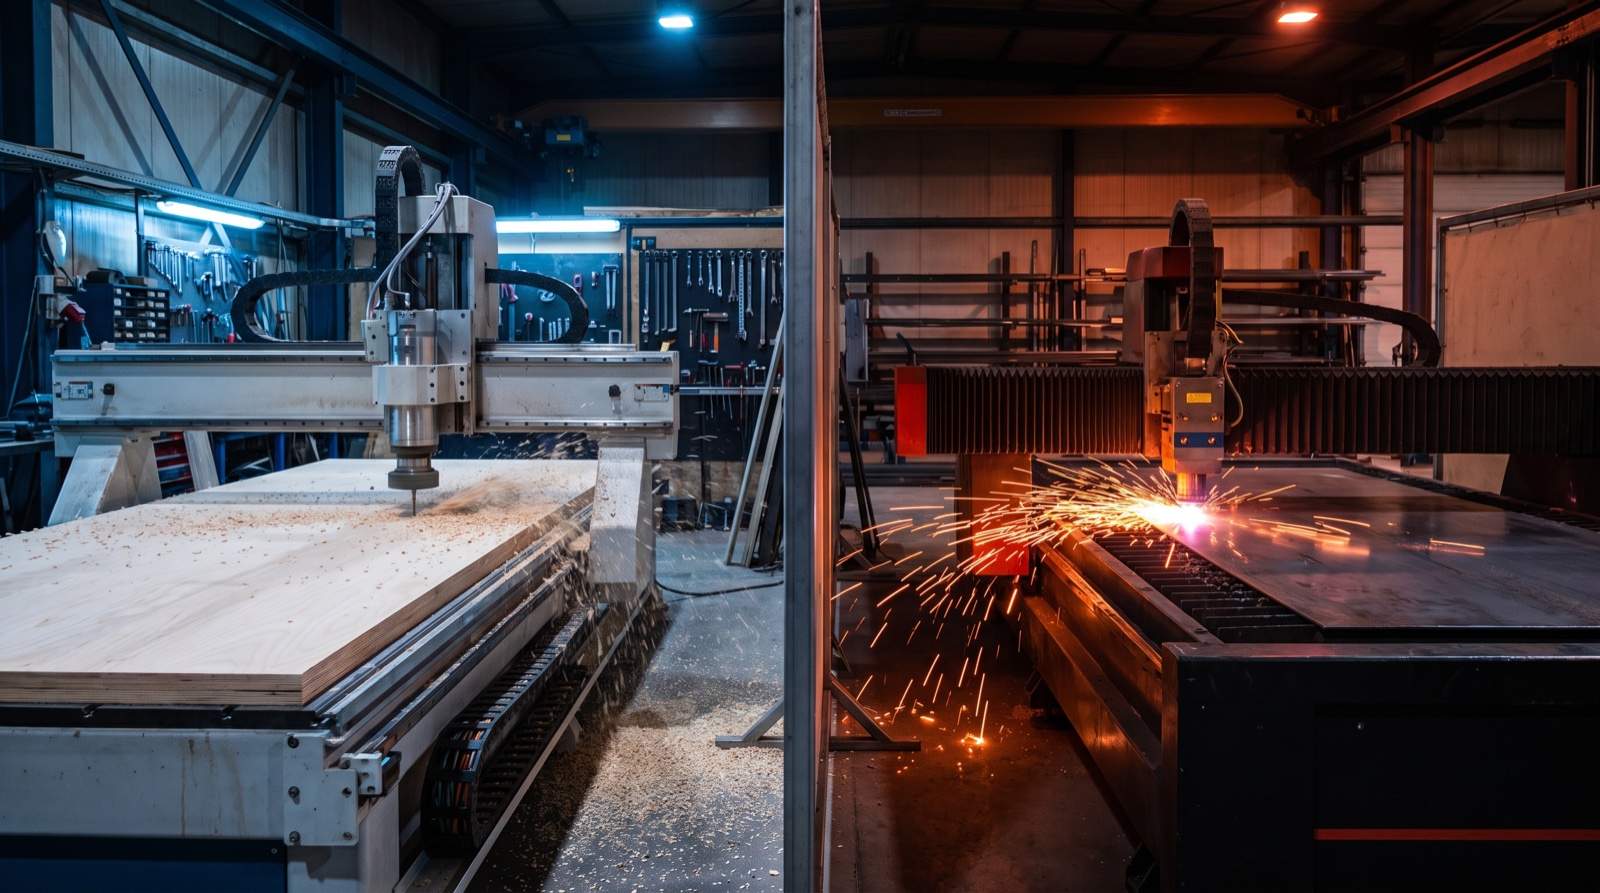
«Фрезерування чи лазерна різка — що краще?» — одне з найчастіших питань, із якими до нас приходять замовники з макетом у руках. Обидві технології ріжуть листовий матеріал за контуром із векторного файлу, обидві точні й повторювані, тож на перший погляд різниці немає. Насправді різниця принципова: це дві різні фізики різання, і саме від них залежить, яким вийде край деталі, яку товщину вдасться взяти і чи можна взагалі різати ваш матеріал обраним способом. Розкладаємо чесно, без агітації — хоча самі працюємо на фрезерах і добре знаємо межі обох технологій.
Дві технології — дві різні фізики
ЧПУ-фрезерування — це механічне зняття матеріалу: обертова фреза фізично вирізає контур, знімаючи стружку. Різання відбувається «на холодну», без суттєвого нагріву заготовки.
Лазерна різка — це випаровування: сфокусований промінь розплавляє й випалює матеріал по лінії різу. Механічного контакту немає, зате є висока температура в зоні різання.
З цієї різниці випливає все інше. Там, де нагрів шкодить — плавить, обвуглює, виділяє шкідливі випари, — виграє фреза. Там, де потрібен надтонкий рез у тонкому листі, — своє бере лазер. Тому правильне питання не «що краще взагалі», а «що краще під конкретний матеріал, товщину й деталь».
Де фрезерування виграє в лазерної різки
ПВХ — тільки фреза, і це питання безпеки. Полівінілхлорид не можна різати лазером: при нагріванні матеріал виділяє токсичні випари (хлор), а торці оплавляються й темніють. Механічна фрезерна порізка ПВХ ріже «на холодну» — кромка лишається чистою, рівною й того ж кольору, що й лице листа.
Товсті матеріали. Лазер упевнено почувається в тонкому листі, але з товщиною швидко здає позиції: рез стає конусним, кромка грубішає, а вартість машинного часу зростає. Фреза ж бере акрил до 20 мм — значно більше, ніж лазер по цьому пластику, — фанеру до 40 мм у кілька проходів і навіть дюралюміній: алюмінієві сплави відбивають промінь, тому товстий лист лазером різати складно й дорого, а фрезі оптичні властивості матеріалу байдужі.
Композит. Алюмінієва композитна панель — «бутерброд» із двох шарів алюмінію та полімерного наповнювача. Лазер плавить цей прошарок і лишає темну кромку, тоді як фрезерна порізка композиту дає чистий край без шліфування. Плюс — V-різка: фреза прорізає лицьовий шар і наповнювач, лишаючи тильний алюміній цілим, і лист згинається по канавці під точним кутом 90°. Так із плоского аркуша роблять об'ємні короби вивісок без зварних швів — лазеру цей прийом недоступний.
Край без обпалення. Після лазера на фанері й дереві лишається темний обгорілий торець із запахом гару — його доводиться шліфувати або миритися з виглядом. Фреза не перегріває деревину: край виходить світлим, міцним і одразу готовим під лак, фарбу чи склеювання.
Третій вимір. Лазер працює тільки в площині — наскрізний рез і поверхневе маркування. Фреза керується ще й по осі Z: гравіювання заданою глибиною, пази під з'єднання, зенкування отворів, вибірки, об'ємний 3D-рельєф. Для меблевих деталей, декоративних панно та літер зі складним профілем це вирішальний аргумент.
Де лазерна різка чесно доречніша
Було б неправдою сказати, що лазер програє всюди. Є задачі, де він сильніший:
- Тонкі метали зі складним дрібним контуром. Ажурний рисунок у сталевому листі 1–2 мм лазер ріже швидко й чисто — фрезі тут довелося б працювати довше.
- Надтонка деталізація в тонкій фанері. Мереживні сувеніри, дрібний ажур у листі 3–4 мм — ширина лазерного реза менша за діаметр фрези, тож найдрібніші елементи виходять акуратніше.
- Швидкість на тонких листах у великих тиражах. Коли потрібні сотні простих деталей із тонкого матеріалу, лазер часто виграє за часом. Щоправда, щойно тираж стосується ПВХ, товстої фанери чи деталей із пазами під складання — перевага знову за фрезою: як ми організовуємо такі замовлення, розповіли в статті про серійну порізку деталей.
Якщо ваша задача саме така — чесно скажемо про це на етапі прорахунку. Довіра важливіша за один рахунок.
Фрезерування чи лазерна різка: порівняння за критеріями
| Критерій | Фрезерування (ЧПУ) | Лазерна різка |
|---|---|---|
| Товщина матеріалу | Акрил до 20 мм, фанера до 40 мм, дюраль | Сильна в тонких листах, з товщиною дорожчає |
| Край після різу | Чистий, без нагару, світлий торець | Оплавлення на пластиках, обгорілий торець на дереві |
| ПВХ | Так, чиста кромка | Небезпечно: виділяється хлор |
| Композит | Чистий рез + V-різка під гнуття | Плавить полімерний прошарок |
| 3D-обробка, пази, глибина | Так, повноцінна вісь Z | Ні, тільки площина |
| Дрібний ажур у тонкому листі | Обмежений діаметром фрези | Сильна сторона |
Точність контуру на ЧПУ-фрезері — однакова і в першій, і в сотій деталі тиражу
Ріжемо акрил до 20 мм, фанеру до 40 мм, композит — листами 1500×3000 мм.
Три типові задачі — і чому в усіх трьох перемагає фреза
Вивіска з композиту. Фасадний короб великого формату потребує чистого канта й точних ліній згину. Фреза дає контур без оплавленого прошарку та V-різку під кути 90° — короб збирається з цільного листа, без швів і підгонки на об'єкті.
Об'ємні літери з акрилу 20 мм. Товстий акрил лазеру практично недоступний, а фреза ріже його з точністю ±0,1 мм; матовий після різу торець ми поліруємо до прозорого глянцю, як заводський. Повний цикл — від порізки заготовок до збирання й підсвітки — ми розібрали окремо в матеріалі як виготовляють об'ємні літери.
Меблеві фасади з МДФ із фільонкою. Фільонка — це не наскрізний рез, а профільна вибірка заданої глибини по поверхні плити. Таку обробку в принципі може дати лише фреза: лазер по площині МДФ тільки залишив би темний слід.
Помічаєте закономірність? У рекламному та інтер'єрному виробництві більшість реальних задач — це товщина, об'єм або чутливі до нагріву матеріали. Саме тому наш цех побудований довкола ЧПУ-фрезерів.
Висновок: обирайте не технологію, а результат
Лазер і фреза — не конкуренти, а інструменти під різні задачі. Тонкий метал із мереживним контуром чи великий тираж дрібниць із тонкої фанери — питайте лазерників. Товсті матеріали, ПВХ, композит, чистий світлий край, пази, фільонки та 3D — це фрезерна порізка. А якщо сумніваєтеся, чи потрібне фрезерування взагалі, — почніть із нашого короткого гайда коли потрібна фрезерна порізка.
Найшвидший спосіб визначитися — показати задачу нам: подивимося на макет, матеріал і товщину й чесно скажемо, чим це різати. Якщо ваша деталь — «лазерна», так і скажемо. Перед зверненням корисно глянути, як підготувати макет для ЧПУ: правильний файл помітно пришвидшує запуск. А про те, з чого складається вартість, — окремий розбір скільки коштує фрезерна порізка.
Часті питання
Залежить від матеріалу, товщини й тиражу: на тонких листах у великих серіях лазер часто виграє за часом, на товстих матеріалах і складній обробці економніша фреза. Надішліть макет — порахуємо вартість фрезерної порізки безкоштовно й чесно скажемо, якщо ваша задача краще підходить лазеру.
Під час нагрівання полівінілхлорид виділяє токсичні випари (хлор), а кромка оплавляється й темніє. Тому ПВХ ріжуть лише механічно: фреза працює «на холодну», і торець лишається чистим, рівним і безпечним.
Акрил і полістирол — до ~20 мм, фанеру — до 40 мм у кілька проходів, композит — стандартні листи 1500×3000 мм, дюралюміній — від тонкого листа 1 мм до товстих плит. Точність контуру при цьому — до ±0,1 мм.
Так, але мінімальний внутрішній радіус обмежений діаметром фрези. Для надтонкого мережива в тонкій фанері чесніше обрати лазер, а для ажуру середньої дрібності в ПВХ, акрилі чи товстішій фанері фреза дає чистий результат без обгорілих країв.
Векторний макет у форматі AI, CDR, DXF, EPS або PDF із кривими, бажано в масштабі 1:1. Якщо готового макета немає — наші дизайнери підготують його за вашим ескізом чи ідеєю та узгодять перед запуском.